Artykuł sponsorowany
Dlaczego detal po gięciu stali nie trzyma tolerancji bez kompensacji sprężynowania
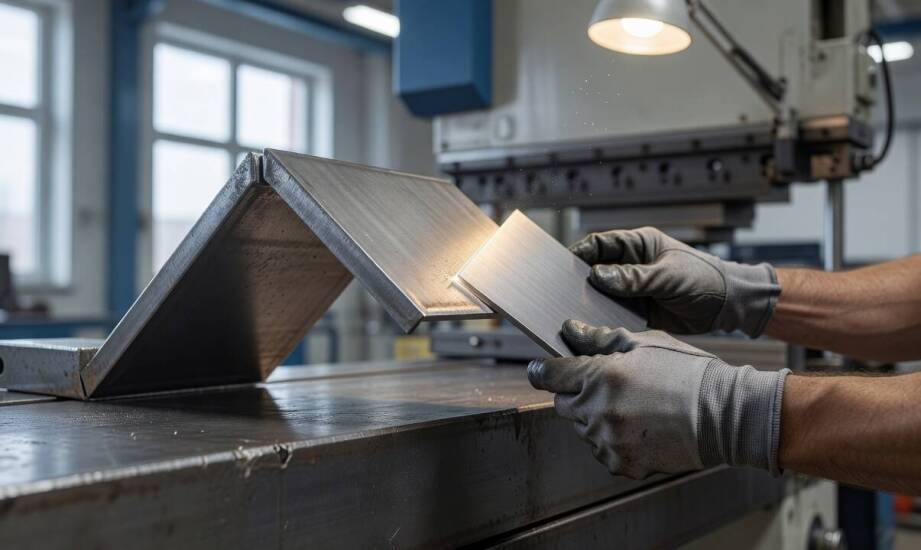
Detal ze stali konstrukcyjnej o grubości 2 milimetrów, zaginany na prasie krawędziowej do precyzyjnego kąta 90 stopni, rzadko zachowuje ten wymiar po zwolnieniu nacisku stempla. Element wyjęty z maszyny osiąga nierzadko 93 lub 95 stopni. Taka odchyłka przekracza zakładaną tolerancję rysunkową i całkowicie uniemożliwia późniejszy montaż w zespole spawanym. Zjawisko to stanowi ogromne wyzwanie dla inżynierów, ponieważ powrót materiału do pierwotnego kształtu zaburza całą geometrię części. Zrozumienie mechaniki odkształceń blachy pozwala zaplanować odpowiednią kompensację błędu już na etapie przygotowania programu maszynowego.
Mechanizm sprężynowania i czynniki wpływające na odchyłkę
Sprężynowanie blachy wynika bezpośrednio z praw fizyki opisujących wytrzymałość materiałów. Odkształcenie metalu pod wpływem maszyny ma charakter dwuetapowy. Proces polega na częściowym odzyskaniu odkształcenia sprężystego po zdjęciu nacisku narzędzia. Włókna zewnętrzne arkusza ulegają rozciąganiu, a wewnętrzne ściskaniu, silnie przekraczając granicę plastyczności. Środkowa oś obojętna pozostaje jednak w strefie odkształceń sprężystych, co wymusza powrót materiału w kierunku wyjściowej płaskości po ustąpieniu docisku.
Skala problemu zależy w głównej mierze od parametrów wytrzymałościowych obrabianego stopu. Wyższa granica plastyczności stali wymusza znacznie większy powrót sprężysty. Właściwość ta sprawia, że stale o podwyższonej wytrzymałości stawiają maszynom największy opór. Stal niskowęglowa przy standardowym wcięciu matrycy wykazuje zazwyczaj odchyłkę rzędu od 0,5 do 1 stopnia. Powszechnie stosowana stal nierdzewna gatunku 304 osiąga już od 2 do 3 stopni powrotu po zakończeniu operacji.
Grubość arkusza i promień stempla stanowią kolejne zmienne decydujące o ostatecznej geometrii. Grubsze przekroje zachowują większą sztywność własną, co skutecznie ogranicza zmianę kąta podczas odprężania detalu. Promień narzędzia działa w odwrotnej proporcji do sztywności. Mniejszy promień wymusza mocniejsze uplastycznienie strefy gięcia, znacznie redukując sprężynowanie. Zbyt duży stosunek promienia do grubości blachy drastycznie obniża stabilność wymiarową produkowanego elementu.
Orientacja włókien w strukturze surowca wprowadza z kolei zjawisko anizotropii. Kierunek walcowania hutniczego blachy wymusza różne wartości powrotu sprężystego dla identycznych zagięć na pojedynczym detalu. Formowanie materiału równolegle do linii walcowania skutkuje innym zachowaniem stali niż zaginanie wzdłuż osi prostopadłych. Operatorzy muszą odpowiednio rotować układem wykrojów na arkuszu, aby zminimalizować fizyczne dysproporcje wynikające ze struktury hutniczej.
Metody kompensacji błędu i kontrola przed produkcją
Przeciwdziałanie odchyłkom zaczyna się w biurze technologicznym podczas dogłębnej analizy modelu przestrzennego. Kompensacja w systemie CAD obejmuje zmianę głębokości zagłębienia stempla w matrycy. Najbardziej sprawdzoną techniką pozostaje celowe nadgięcie elementu. Konstruktor programuje urządzenie tak, by formowało kąt ostrzejszy niż zakładany na rysunku. Detal docelowo wymagający 90 stopni zostaje najpierw przetłoczony do wartości 85 stopni, po czym samoczynnie wraca do właściwego kształtu.
Oprogramowanie inżynierskie wymaga stałych aktualizacji rozwinięcia blachy z uwzględnieniem fizycznych ograniczeń metalu. Zaawansowane algorytmy przeliczają rzeczywistą długość materiału po skomplikowanym procesie zaginania. Profesjonalne gięcie blach stalowych opiera się zawsze na próbkach technologicznych przed uruchomieniem głównego zlecenia. Kontrola pierwszej sztuki weryfikuje faktyczny wpływ kierunku walcowania na zachowanie partii materiału. Uzyskane wyniki pomiarów kąta oraz promienia trafiają do sterownika maszyny numerycznej.
Weryfikacja nastaw przed obróbką seryjną gwarantuje eliminację kosztownych błędów materiałowych. Przemysłowy wykonawca usług CNC Instal Chemik realizuje próbną partię detali, aby precyzyjnie zbadać zachowanie określonej blachy i nanieść poprawki do kodu głównego. Odpowiednie dopasowanie parametrów pod konkretny gatunek stopu zapewnia stabilność wymiarową wszystkich części schodzących z linii obróbczej.
Wpływ odkształceń powrotnych na serie przemysłowe
Błąd wynikający z całkowitego zignorowania sprężynowania na etapie projektowym prowadzi do wygenerowania tysięcy wadliwych części. Brak odpowiednich naddatków w rozwinięciu blachy uniemożliwia późniejsze zamknięcie obwodu gięcia. Z kolei niedokładność wynikająca z drobnych zmian parametrów wewnątrz jednej partii hutniczej dotyczy zazwyczaj mniejszych serii. Tego typu odchyłki doświadczony operator potrafi błyskawicznie skorygować z poziomu panelu sterującego prasy.
Zlekceważenie mechaniki uderza bezpośrednio w rentowność i terminowość realizowanych kontraktów. Konsekwencje dla produkcji masowej obejmują wysokie koszty złomowania elementów oraz poważne opóźnienia na liniach montażowych. Klienci z sektorów motoryzacyjnego, lotniczego oraz energetycznego operują w warunkach ostrych rygorów jakościowych. Systematyczna kompensacja sił wewnętrznych metalu pozostaje warunkiem koniecznym, aby dostarczyć wyrób w pełni zgodny z wymagającą specyfikacją inżynierską.
Kategorie artykułów
Polecane artykuły

Indywidualny kurs angielskiego – na co zwrócić uwagę przy wyborze lektora?

Jak płyty Alvic wpływają na projekt i wykonanie frontów kuchennych na wymiar

Bus czy autokar z kierowcą — od czego naprawdę zależy dobór pojazdu dla grupy
